新闻资讯
最新资讯
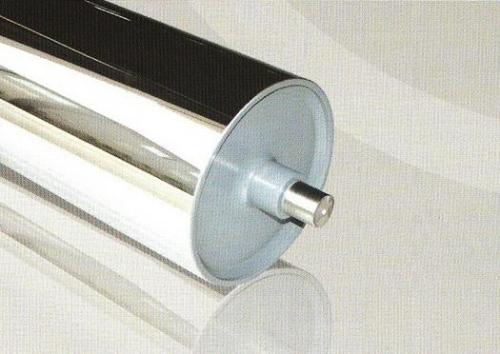
你知道无锡镜面辊在那些行业广泛使用吗
无锡镜面辊使用行业 印染行业:纯棉、涤棉、丝织品、化纤、麻、毛纺及其混纺物的轧光加工。 皮革行业:人造革等的轧光加工。 塑胶行业:PVC、ABA、PP、PT、PC等各种塑料。 造纸行业:各种纸张的表面轧光加工。 冶金行业:各种有色金属的轧压
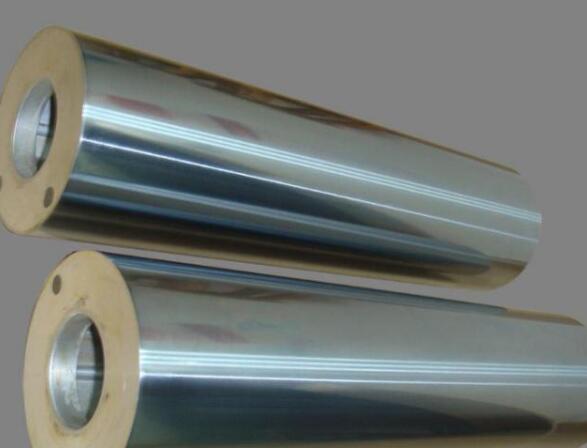
为您介绍无锡辊筒主要规格及其制作要求
无锡辊筒(gun tong),又称滚筒,广泛应用于如圆网印花机、数码打印机,矿山输送设备,造纸、包装机械等各类传动输送系统和分拣输送设备中。 主要规格编辑 无锡辊筒的分类 辊筒直径选择:25mm、32mm、38mm、42mm、50mm、57
为您介绍无锡镜面辊加工工艺
无锡镜面辊加工工艺 一、组件焊接: 组焊内板、轴头、衬套、堵板、内管等,内管做静平衡50g之内,内管划旋向线,焊扁钢流道。 二、配车、装、焊接: 配车内管、尺寸与外管过盈0.4mm, 两幅板倒焊缝角15X30度,打磨内管,清渣、检验内管尺寸
影响胶辊使用寿命的因素有哪些呢?下面我们一起来看一下吧!
1.印刷胶辊本身质量不高,容易损坏。 2.用户对胶辊的了解知之甚少,且没有及时的售后支持。 3.用户花费太多的时间在更换胶辊上,而胶辊与印刷机是一个磨合的过程,随着胶辊的使用,会发现新的问题。 4.胶辊轴承安装不正确,紧密度不合适,胶辊各轴
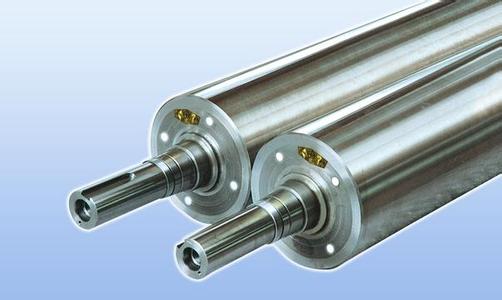
镜面辊的材料及特点,你知道吗?
镜面辊的材料: 镜面辊一般都是选用45#钢、合金钢无缝管、精锻件等材料 我公司生产的镜面辊的特点: 引进美国原装磨光、抛光设施,辊筒表面光洁度更高可以达到Ra0.01(光洁度14级); 辊坯选用专业进口合金钢,根据不同的材质特性,设计了不同
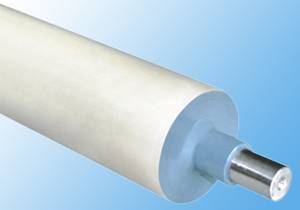
无锡辊筒有哪些分类?应用项有哪些?
分类 辊筒为圆柱形的零件,按用途分驱动辊和从动辊;按驱动方式分为动力滚筒和无动力滚筒,动力滚筒又分为单链轮滚筒、双链轮滚筒、单O带滚筒、双O带滚筒;无动力滚筒分为内牙轴滚筒和弹簧压入式滚筒。按结构形式分为柱形滚筒和锥形滚筒。 应用项 通常采
无锡胶辊生产厂家提醒您在使用胶辊有哪些注意事项?
* 印刷胶辊在胶印机上主要是传递油墨。因此,日常清洗胶辊时一定要认真清洗干净,否则胶辊表面层和颜料、树脂易氧化生成一层光滑而硬的膜,造成表面玻璃化而影响传墨。若经常清洗不净,日久胶辊表面会凹凸不平影响使用。因此,停机时应将胶辊洗净放好备用。
无锡镜面辊
是光学级塑料板材、片材、薄膜生产设备中不可缺少的重要部件,应用于片材机、流延机、压延机和涂布机等设备中,对金属、塑料、薄膜、皮革、纸张、纺织品等材质进行表面压光处理。传统的镜面辊表面用镀硬铬或等离子喷涂陶瓷涂层处理,其中镀硬铬辊耐磨性较差,
无锡镜面辊的喷砂工艺流程
喷砂是以物理方法来解决化学方法难于解决的问题。喷砂技术是采用压缩空气为动力,以形成高速喷射束将喷料(喷丸玻璃珠、钢丸、钢砂、石英砂、金刚砂、铁砂、海砂)高速喷射到被需处理工件表面,使工件表面的外表面的机械性能发生变化,由于磨料对工件表面的冲
无锡镜面辊的加工工艺类型
一、组件焊接: 组焊内板、轴头、衬套、堵板、内管等,内管做静平衡50g之内,内管划旋向线,焊扁钢流道。 二、配车、装、焊接: 配车内管、尺寸与外管过盈0.4mm, 两幅板倒焊缝角15X30度,打磨内管,清渣、检验内管尺寸与外管内径尺寸是否相
热点文章
推荐文章
行业新闻
常见问题
产品知识
为您介绍无锡镜面辊加工工艺
无锡镜面辊加工工艺 一、组件焊接: 组焊内板、轴头、衬套、堵板、内管等,内管做静平衡50g之内,内管划旋向线,焊扁钢流道。 二、配车、装、焊接: 配车内管、尺寸与外管过盈0.4mm, 两幅板倒焊缝角15X30度,打磨内管,清渣、检验内管尺寸
影响胶辊使用寿命的因素有哪些呢?下面我们一起来看一下吧!
1.印刷胶辊本身质量不高,容易损坏。 2.用户对胶辊的了解知之甚少,且没有及时的售后支持。 3.用户花费太多的时间在更换胶辊上,而胶辊与印刷机是一个磨合的过程,随着胶辊的使用,会发现新的问题。 4.胶辊轴承安装不正确,紧密度不合适,胶辊各轴
镜面辊的材料及特点,你知道吗?
镜面辊的材料: 镜面辊一般都是选用45#钢、合金钢无缝管、精锻件等材料 我公司生产的镜面辊的特点: 引进美国原装磨光、抛光设施,辊筒表面光洁度更高可以达到Ra0.01(光洁度14级); 辊坯选用专业进口合金钢,根据不同的材质特性,设计了不同
无锡辊筒有哪些分类?应用项有哪些?
分类 辊筒为圆柱形的零件,按用途分驱动辊和从动辊;按驱动方式分为动力滚筒和无动力滚筒,动力滚筒又分为单链轮滚筒、双链轮滚筒、单O带滚筒、双O带滚筒;无动力滚筒分为内牙轴滚筒和弹簧压入式滚筒。按结构形式分为柱形滚筒和锥形滚筒。 应用项 通常采
无锡胶辊生产厂家提醒您在使用胶辊有哪些注意事项?
* 印刷胶辊在胶印机上主要是传递油墨。因此,日常清洗胶辊时一定要认真清洗干净,否则胶辊表面层和颜料、树脂易氧化生成一层光滑而硬的膜,造成表面玻璃化而影响传墨。若经常清洗不净,日久胶辊表面会凹凸不平影响使用。因此,停机时应将胶辊洗净放好备用。
无锡镜面辊
是光学级塑料板材、片材、薄膜生产设备中不可缺少的重要部件,应用于片材机、流延机、压延机和涂布机等设备中,对金属、塑料、薄膜、皮革、纸张、纺织品等材质进行表面压光处理。传统的镜面辊表面用镀硬铬或等离子喷涂陶瓷涂层处理,其中镀硬铬辊耐磨性较差,
无锡镜面辊的喷砂工艺流程
喷砂是以物理方法来解决化学方法难于解决的问题。喷砂技术是采用压缩空气为动力,以形成高速喷射束将喷料(喷丸玻璃珠、钢丸、钢砂、石英砂、金刚砂、铁砂、海砂)高速喷射到被需处理工件表面,使工件表面的外表面的机械性能发生变化,由于磨料对工件表面的冲
无锡镜面辊的加工工艺类型
一、组件焊接: 组焊内板、轴头、衬套、堵板、内管等,内管做静平衡50g之内,内管划旋向线,焊扁钢流道。 二、配车、装、焊接: 配车内管、尺寸与外管过盈0.4mm, 两幅板倒焊缝角15X30度,打磨内管,清渣、检验内管尺寸与外管内径尺寸是否相